Sierra de puente, chorro de agua, CNC y sawjet: las máquinas de un taller de cubiertas en Estados Unidos
Aquí encontrarás todas las máquinas y herramientas de un taller de cubiertas, aproximadamente en el orden en que avanza la piedra: desde el patio de losas y el trabajo de campo, pasando por el corte y el mecanizado, hasta el acabado y el camión de instalación. Saber el nombre exacto de una máquina y lo que hace es gran parte de demostrar que conoces el taller. Haz clic en cualquier máquina para ver sus detalles.
Manipulación
Manejo y elevación de losas
En todos los talleres y patiosCombilift · Toyota · Wood's Powr-Grip · Abaco · Aardwolf · Groves›
La manipulación de losas es la fuerza del taller: montacargas, grúas, elevadores de vacío, pinzas y bastidores en A que trasladan losas enteras de piedra desde el camión de entrega al patio, al taller y a la sierra y el CNC. Una losa entera de granito o cuarcita de 3cm pesa aproximadamente de 18 a 20 libras por pie cuadrado, por lo que la mayoría pesa entre 900 y 1,500 libras: más cerca de media tonelada que de algo que una persona pueda mover, y más alta que quien la mueve. Por eso, casi todo lo que fabrica un trabajador comienza por llevar esa losa adonde se necesita sin agrietarla ni lesionar a nadie. Es una de las áreas menos vistosas del oficio y una de las más importantes de hacer bien.
Su función
Mover losas enteras, del camión a la sierra
Cómo
Montacargas, grúas, elevadores de vacío, pinzas
Funciona en húmedo
No
En el proceso
Al inicio, antes de cualquier corte
Dónde se empieza
La mayoría de los ayudantes empieza aquí
Cómo mover una losa de granito (y por qué se mantiene de canto)
Las losas se transportan y almacenan de canto, casi nunca acostadas. Lo primero que se aprende es que la piedra resiste bien la compresión y mal la flexión, así que se mantiene vertical y apoyada hasta que la recibe la máquina.
Una losa grande acostada y sin soporte puede agrietarse por su propio peso
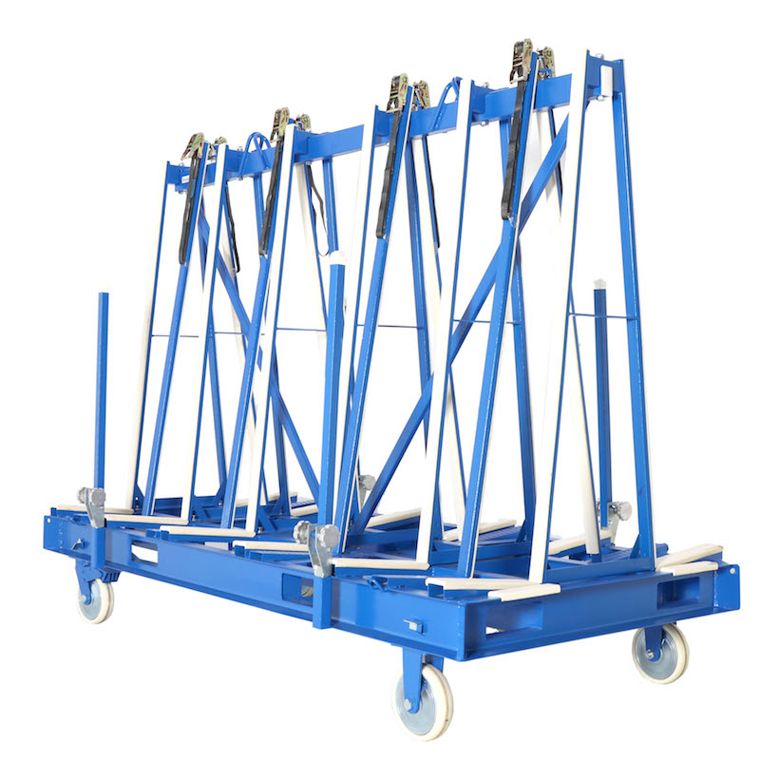
Llegan en remolques con bastidores en A y se guardan en soportes en A que inclinan ligeramente la piedra hacia atrás para que la gravedad la mantenga apoyada
Los paquetes bajan del camión sujetos a su bastidor de transporte en A; un montacargas o cargador lateral retira el bastidor completo o baja las losas una por una
El equipo de elevación
Los montacargas hacen el trabajo pesado en el patio y los camiones; los cargadores laterales (tipo Combilift, con horquillas al costado) llevan un paquete ancho por un pasillo estrecho sin tener que girarlo
También se usan montacargas contrapesados convencionales (Toyota), normalmente con un brazo de elevación o un accesorio portador de losas
Las grúas pórtico y de brazo levantan las losas desde el almacenamiento hasta la sierra de puente; se desplazan sobre un carro para que una persona pueda llevar una losa por el taller
De la grúa cuelgan las herramientas de sujeción: elevadores de vacío y pinzas mecánicas
Vacío frente a pinza
Un elevador de vacío (Wood's Powr-Grip) usa una bomba motorizada y almohadillas de goma para sujetar la cara pulida sin agarrar los cantos. Es rápido y limpio, pero depende por completo de un buen sello, una batería cargada y un manómetro operativo; por eso se revisan antes de cada elevación y se presta atención a la alarma de deslizamiento
Las pinzas y mordazas mecánicas (Abaco, Aardwolf, Groves) tienen una mordaza tipo tijera que aprieta más cuanto mayor es el peso suspendido. No necesitan vacío ni batería y toleran superficies rugosas o polvorientas, por lo que son un respaldo confiable y la opción habitual para material más áspero
Esas mismas marcas fabrican los bastidores en A, carretillas y carros sobre los que se mueve todo el sistema
Quién lo opera y cómo progresar
Aquí empieza casi todo ayudante, y hay una verdadera escala de habilidades detrás de lo que parece simple trabajo de fuerza. Manipula bien la piedra durante un año y entenderás mejor los límites del material que alguien que pasó directamente a una máquina. Precisamente por eso, los talleres ascienden desde esta estación a puestos de corte, fabricación e instalación.
Primer día: detectar una losa mal apoyada, mantener manos y pies fuera de la zona de atrapamiento y nunca pararse donde podría caer una losa
Después: colocar eslingas y equilibrar una losa para que cuelgue nivelada de la grúa, y leer un manómetro de vacío y confiar en su indicación
Luego: llevar una pieza grande por un taller estrecho sin golpear una esquina
Finalmente: operar el montacargas y cargar un camión para que el equipo de entrega pueda sujetar la carga y salir
Conviene saber
Las losas resisten bien de pie y mal acostadas: mantenlas de canto y apoyadas, porque una losa acostada sin soporte puede agrietarse por su propio peso.
Un elevador de vacío sujeta la cara pulida sin dejar marcas, pero depende de un buen sello, una batería cargada y un manómetro operativo; una pinza mecánica no necesita energía y aprieta más cuanto mayor es la carga, por lo que las pinzas son un respaldo confiable.
Los montacargas de carga lateral (tipo Combilift) existen porque un paquete de losas es ancho y difícil de maniobrar; llevarlo de lado por un pasillo estrecho es mejor que girar un montacargas convencional.
Nunca te coloques en la trayectoria de caída ni en la zona de atrapamiento de una losa, y nunca pongas una mano donde la piedra pueda atraparla contra un bastidor o una máquina.
Esta es la estación donde empieza la mayoría de los ayudantes, y manipular bien la piedra enseña mejor los límites del material que pasar directamente a una máquina.
Marcas y modelos que escucharás
Combiliftcargadores laterales
Toyotamontacargas
Wood's Powr-Gripelevadores de vacío
Abaco
Aardwolf
Grovespinzas y bastidores en A
Un montacargas y una grúa puente moviendo una losa sobre un bastidor en A, con un elevador de vacío sobre la cara
Campo
Dispositivo de plantillas digitales
Común en talleres modernosProdim · Laser Products Industries›
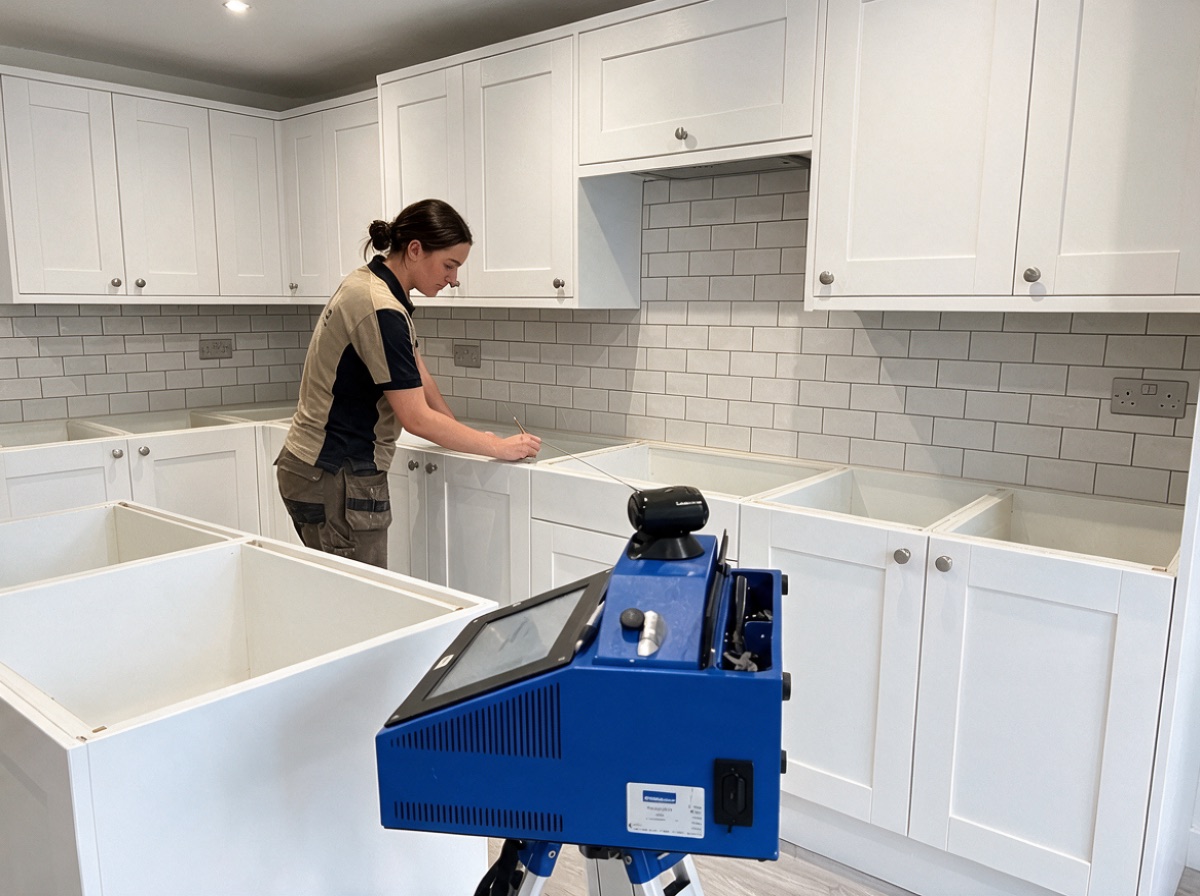
Hoy, hacer plantillas de cubiertas significa hacer plantillas digitales: después de instalar los gabinetes, un técnico lleva un equipo de campo a la obra y registra la geometría exacta de la cocina en un archivo digital con el que el taller puede fabricar. Sustituye la antigua plantilla física de tiras de luan o plástico por un archivo de coordenadas que registra el contorno, los ángulos de las paredes, las alturas de los salpicaderos y las aberturas. Todo lo que la sierra y el CNC hacen después parte de lo que captura esta herramienta.
Su función
Registrar la geometría exacta de una cocina en un archivo digital
Cómo
Un láser o palpador registra coordenadas 3D en obra
Funciona en húmedo
No
En el proceso
Equipo de campo, después de instalar los gabinetes
Lo opera
El técnico de plantillas
Cómo funciona
El técnico lo lleva a la cocina una vez instalados y nivelados los gabinetes, y registra la forma exacta de cada superficie de cubierta en un archivo digital. Sustituye la antigua plantilla física por un archivo de coordenadas que llega a la pantalla del programador ese mismo día.
El método anterior: tiras de luan, tablero duro o plástico corrugado cortadas a medida y pegadas con adhesivo termofusible para formar una estructura a tamaño real, que luego se llevaba de vuelta para trazarla sobre la losa
Esa plantilla podía deformarse en el camión, requería una hora de pegado por trabajo y solo registraba lo que se había pensado incluir
El archivo digital contiene el contorno, los ángulos de las paredes, las alturas de los salpicaderos, las aberturas de electrodomésticos y cuánto desnivel tienen los gabinetes
Láser frente a palpador
Hay dos métodos predominantes, y la mayoría de los talleres adopta uno.
Láser (Laser Products Industries LT-2D3D o el anterior LT-55): una unidad sobre trípode apunta un láser a cada punto, usando objetivos reflectantes donde se necesitan, y los une para formar la plantilla; el nombre 2D3D alude a su capacidad de registrar tanto la cubierta plana como el entorno vertical
Digitalizador con palpador (Prodim Proliner): se toca cada punto, esquina por esquina, con un lápiz sujeto a un cable, y la unidad registra la coordenada 3D de cada contacto
El láser es rápido en espacios abiertos con línea de visión; el palpador destaca cuando hay que llegar a lugares estrechos, rodear una isla terminada o trazar un radio irregular que el láser no ve claramente
En el flujo del taller
En obra, el operador convierte un espacio real e imperfecto en un archivo claro y confiable para el taller.
Registra el perímetro, marca los orificios del fregadero y la llave, anota la abertura de la parrilla, define el voladizo respecto al frente de los gabinetes y señala cualquier detalle omitido en los planos
El archivo se exporta a programación y acomodo de piezas, donde un programador las distribuye sobre la losa real para ajustar las vetas y ubicar las juntas; luego envía los cortes a la sierra de puente y a la fresadora CNC
El técnico de plantillas decide, ahí mismo en la cocina, dónde queda una junta, si una pieza puede dar la vuelta y cómo una cubierta de 2cm o 3cm cambia el recrecido del canto y el voladizo
Entregar un archivo incorrecto equivale a alimentar una máquina que produce desperdicio: una losa cortada según una plantilla equivocada no se puede volver a unir como si nunca se hubiera cortado
Quién lo opera y cómo progresar
Los veteranos del taller dicen que se tarda aproximadamente una semana en aprender a operar el equipo y años en aprender a interpretar un espacio.
Manejar los botones se aprende rápido: cualquier persona cuidadosa puede obtener plantillas utilizables en pocos días
Las paredes nunca están perfectamente a escuadra ni los pisos totalmente planos; por eso se aprende a detectar dónde se trabará una cubierta, dónde necesita alivio una esquina y qué exposición dejar alrededor de un fregadero bajo cubierta
Se aprende dónde una junta pasará desapercibida y dónde resaltará bajo una ventana, y qué medidas puede compensar el software y cuáles arruinan el trabajo
El equipo solo es tan bueno como la persona que interpreta el espacio; por eso las plantillas siguen siendo un trabajo práctico especializado, aunque el archivo sea completamente digital
Conviene saber
Las plantillas se hacen solo después de instalar y nivelar los gabinetes, con el fregadero, la llave y la parrilla en obra o con sus especificaciones firmemente definidas; medir antes de tiempo cambia todo lo que sigue.
Una plantilla incorrecta es el error más costoso del taller: una losa cortada según un archivo equivocado es desperdicio que no se puede deshacer.
El método láser (Laser Products) necesita una línea de visión despejada y objetivos reflectantes; el palpador Proliner exige alcanzar y tocar físicamente cada punto, lo que resulta ventajoso en lugares estrechos u obstruidos.
El archivo que envía el técnico de plantillas dirige todo el proceso; el programador acomoda las piezas en la losa, pero el técnico de plantillas decide dónde quedan las juntas.
En la mayoría de las cocinas reales hay paredes inclinadas y esquinas fuera de escuadra; el equipo registra los ángulos reales para que la cubierta terminada encaje de verdad.
Marcas y modelos que escucharás
ProdimProliner (palpador)
Laser Products IndustriesLT-2D3D · LT-55 (láser)
Una habilidad que vale la pena dominar. Las plantillas se han vuelto casi totalmente digitales, pero aprender a usar el equipo lleva aproximadamente una semana, mientras que interpretar un espacio real lleva años. Domina ambas cosas y serás difícil de reemplazar en un taller.
Captura de todas las dimensiones del espacio con un equipo de plantillas digitales, antes de tocar una losa
Programación
Imágenes de losas y distribución digital
Talleres más grandes y mejor organizadosSlabsmith (Northwood Designs) · Park Industries›
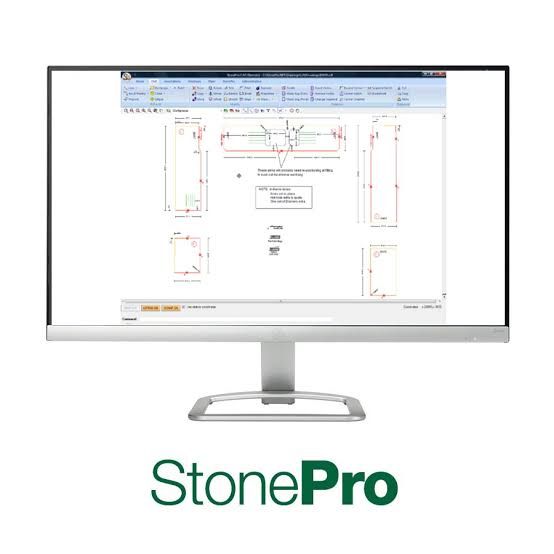
Una estación de cámara y software que fotografía cada losa real en alta resolución, corrige la imagen para que sus dimensiones sean precisas y la incorpora al software de distribución. En lugar de acomodar las piezas sobre un rectángulo vacío, el programador coloca cada pieza de cubierta directamente sobre una imagen calibrada de las vetas reales de la losa. Es una herramienta de planificación, no una máquina de corte: aquí no se corta nada.
Su función
Fotografía y distribuye losas reales en pantalla
Cómo
Fotografía calibrada de la losa en software de distribución
Corta piedra
No: solo es una herramienta de planificación
En el proceso
Planificación inicial, antes de la sierra y el CNC
Quién lo opera
Lo opera el programador o técnico de distribución
Cómo funciona
El proceso se realiza en pantalla, y la distribución resultante dirige las máquinas posteriores:
Se coloca una losa frente a la cámara de la estación; el software une y calibra una fotografía plana y medida, confiable para las dimensiones y no solo para la apariencia
Esa imagen queda en una biblioteca digital, de modo que el programador puede distribuir un trabajo sobre losas que siguen en los bastidores del patio o incluso en otra ubicación
En pantalla se arrastran las formas de las piezas sobre la foto, se giran y ajustan para aprovechar lo mejor del patrón y alinear la veta a través de una junta
Se ubican los defectos o puntos de resina dentro de una abertura de fregadero o de un sobrante donde nadie los verá
Una vez ajustada, esa distribución dirige la sierra y el CNC: las piezas salen con las vetas coordinadas y se corta una sola vez, sin adivinar
El problema que resuelve
La piedra natural y muchos de los patrones de cuarzo más intensos no son uniformes: el movimiento visual, las vetas y el color recorren la losa y cambian de un extremo al otro. Al construir una cocina con varias piezas, se busca que la veta fluya desde la cubierta hacia el salpicadero y a través de una junta, para que el ojo perciba dos piezas como una sola. El método anterior consiste en recorrer la losa, marcar las piezas a mano con tiza y confiar en el ojo. Funciona, pero es lento, ocupa espacio del taller y un error no se descubre hasta que la sierra ya cortó. La captura de imágenes de losas lleva toda esa planificación a una pantalla.
El sistema que conviene conocer
Slabsmith es uno de los sistemas consolidados de captura digital y distribución de losas en los talleres de EE. UU.; se menciona porque el oficio usa su nombre como referencia a esta estación, no como recomendación comercial. Fue desarrollado por Northwood Designs, por lo que suele venderse y recibir soporte junto con sus sierras y fresadoras CNC
Una configuración completa suele incluir una estación fija de captura con iluminación controlada y una cámara montada, conectada a una licencia de software en el escritorio del programador
Algunos talleres también lo usan como sistema de inventario actualizado, para registrar las losas disponibles y cuánto material aprovechable queda después de un trabajo
Confirma con el proveedor los nombres específicos de paquetes o conjuntos, en lugar de darlos por hechos
Quién lo opera y cómo progresar
La coordinación digital de vetas facilita obtener resultados repetibles y puede reducir las piezas que hay que rehacer y el material desperdiciado frente a distribuir solo a ojo. También ayuda a que las juntas y la continuidad de una cocina terminada parezcan diseñadas, no accidentales. Si eres programador o quieres llegar a ese puesto, dominar un sistema así representa un avance real de habilidades. Si eres instalador o fabricante, conviene entenderlo: las decisiones tomadas en esa pantalla determinan lo que unirás y colocarás en obra.
Conviene saber
La captura de imágenes permite al taller prometer al cliente que la veta continuará a través de la junta y hacia el salpicadero, y cumplirlo.
La fotografía se calibra a dimensiones reales, por lo que también sirve para medir y calcular el rendimiento, no solo como una imagen bonita de la losa.
Destaca con materiales de vetas en espejo y muy marcadas, donde dos piezas contiguas deben reflejarse; eso es casi imposible de planificar de forma confiable solo a ojo.
Slabsmith se vende y recibe soporte en EE. UU. bajo el grupo Park Industries; por eso suele verse junto a sus sierras de puente y fresadoras CNC en el mismo taller.
Es una herramienta de programación y planificación: ahorra material y trabajos repetidos, pero no toca la piedra, así que el taller sigue necesitando la sierra, la fresadora y el pulido posteriores.
Marcas y modelos que escucharás
Slabsmith (Northwood Designs)captura de imágenes y distribución de losas
Park Industrieses propietario de Slabsmith
Una losa en una estación de captura de imágenes, con su distribución en la pantalla del programador
Corte
Sierra de puente
En casi todos los talleresPark Industries · GMM · Sasso · Denver · Achilli · Prussiani›
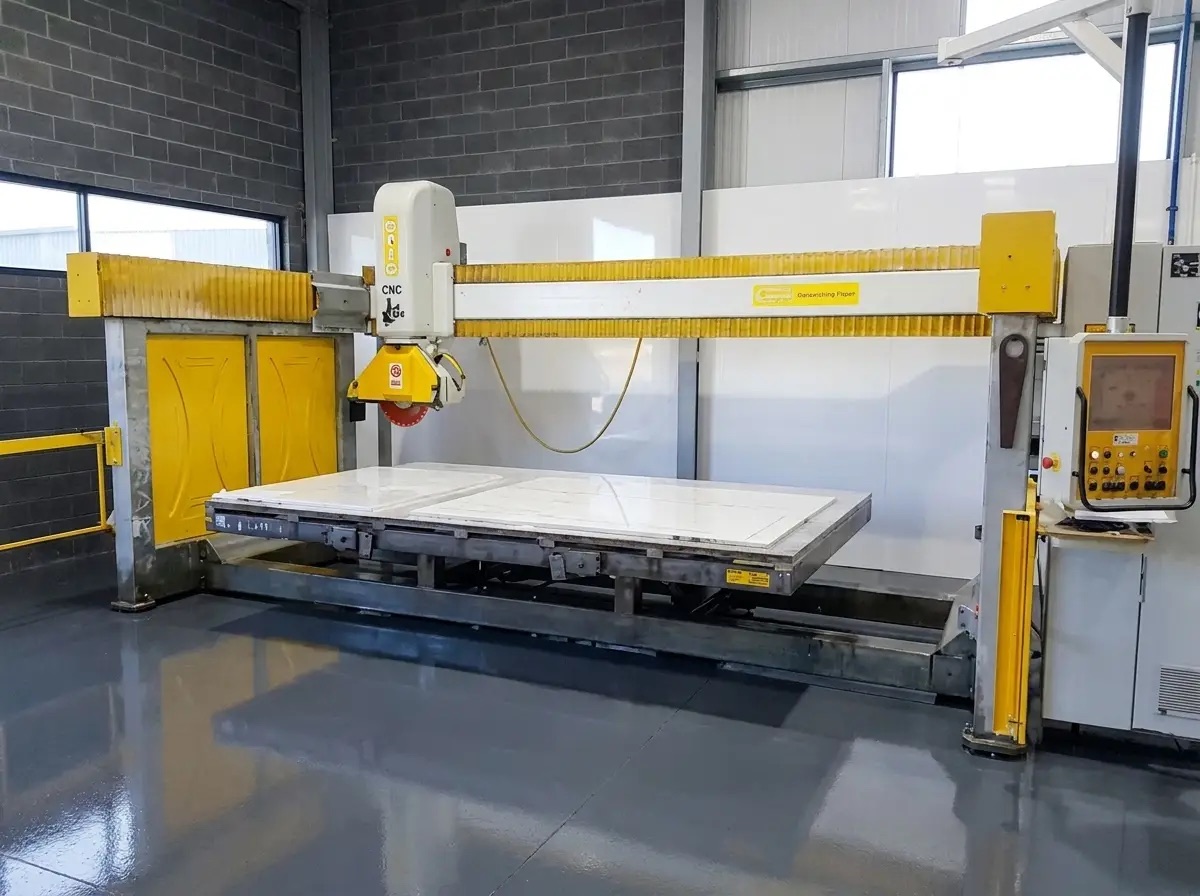
La sierra de puente es la primera máquina importante por la que pasa la mayoría de las losas dentro del taller. Un disco diamantado grande recorre un puente superior y baja a través de la piedra para dividir una losa en bruto en piezas preliminares de cubierta y cortes rectos. Es la fuerza de la primera etapa, y donde la distribución planificada en papel o en pantalla se convierte por fin en piezas que se pueden levantar.
Su función
Dividir losas en bruto en piezas preliminares de cubierta y cortes rectos
Cómo
Disco diamantado sobre un puente superior móvil
Funciona en húmedo
Sí
En el proceso
Primera máquina importante, justo después de las plantillas
Quién lo opera
La opera el operador de sierra
Cómo funciona una sierra de puente
Un disco circular diamantado, normalmente de unas 14 a 24 pulgadas de diámetro, gira en un cabezal motorizado que cuelga de un puente o pórtico que recorre la máquina.
El cabezal se mueve de lado a lado y de adelante hacia atrás sobre la losa, y baja el disco para cortar mientras la losa permanece sobre una mesa de acero.
En la mayoría de las sierras, la mesa se inclina hacia la vertical para cargar una losa pesada con un elevador de vacío, y el cabezal gira 90 grados para hacer cortes longitudinales y transversales sin mover la piedra.
El agua corre sobre el disco durante todo el corte para enfriarlo y controlar el lodo; por eso es una máquina húmeda y ruidosa, y mantener funcionando el agua y la extracción forma parte del corte normal.
A diferencia de las antiguas sierras de riel guiadas a mano que aún existen en algunos talleres, una sierra de puente moderna es programable: se indica dónde van los cortes y se desplaza por sí sola.
En el flujo del taller
La sierra viene justo después de las plantillas y la programación. El equipo de campo trae la plantilla; alguien acomoda las piezas sobre una imagen digital de la losa real para evitar grietas, poros y zonas de color no deseado, y alinear las vetas como las verá el cliente. Luego esa distribución se envía a la sierra.
Su función es el trabajo inicial: cortar el perímetro exterior, dividir la losa en piezas manejables y escuadrarlas.
Puede hacer cortes por penetración para aberturas de lados rectos, como una parrilla o un fregadero de sobreponer.
El trabajo de perfilado acabado —un canto pulido de fregadero bajo cubierta, curvas o esquinas interiores cerradas— pasa a la fresadora CNC o al chorro de agua, seguido del pulido de cantos, control de calidad, presentación en seco e instalación.
En trabajos rectangulares sencillos, un buen operador puede llevar una pieza casi a su medida final solo con la sierra y dejar libre el CNC para aberturas y perfiles más delicados.
3 ejes frente a 5 ejes
Una sierra de 3 ejes mueve el disco de izquierda a derecha, de adelante hacia atrás y de arriba abajo; el disco permanece vertical, así que todos los cortes son rectos y perpendiculares a la superficie, como la gran mayoría de los cortes de cubiertas.
Una sierra de puente de 5 ejes, o de cabezal inclinable, añade la capacidad de girar e inclinar el disco, lo que permite cortar un inglete de 45 grados directamente en la máquina.
Los ingletes forman un extremo en cascada, donde la veta parece caer por el canto de una isla y continuar por el panel vertical, y un canto recrecido a inglete que parece una losa gruesa de 4cm o 6cm a partir de dos piezas de 2cm o 3cm unidas en ángulo.
En una sierra de 3 ejes, esos ingletes se cortan a mano o en el CNC; en una de 5 ejes, el operador los programa en la misma operación.
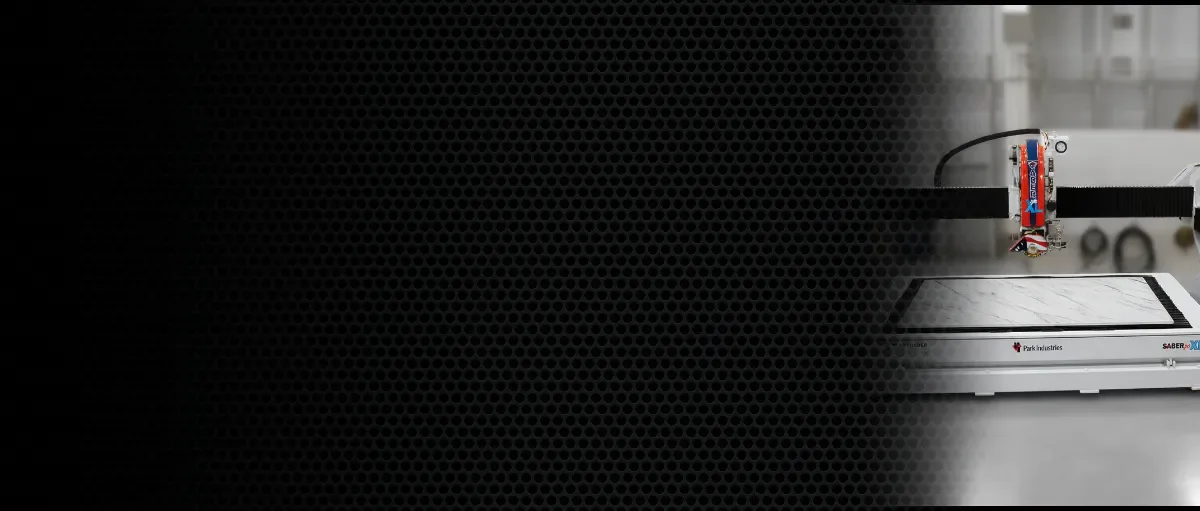
Algunos talleres van más allá con una sawjet, que combina el disco de sierra con un cabezal de chorro de agua para cortar también curvas y esquinas interiores. Park Industries fabrica una, y se ubica en la misma zona del taller, aunque es una herramienta distinta.
Quién la opera y cómo progresar
Esto es una verdadera escala de habilidades, no solo un título. Un operador carga la losa, abre un archivo preparado por alguien en una etapa anterior, inicia el ciclo y descarga: es útil y mantiene las piezas en movimiento. El operador de sierra de puente en quien se apoya un taller hace más que ejecutar archivos.
Interpreta la losa: desplaza y gira cada pieza para que la veta continúe a través de una junta y una mancha muy marcada quede bajo el fregadero, no justo en el centro de la isla.
Aprovecha los pies cuadrados para obtener una cubierta adicional antes de cortar nada.
Aprende cómo cambian la velocidad del disco y el avance entre un mármol blando y una cuarcita dura, cuándo reducir la velocidad para no despostillar un canto frágil y cuánto material dejar para el pulidor.
Aprender a operar la sierra lleva semanas; aprender a programarla para desperdiciar menos piedra y enfrentar menos problemas de instalación lleva años, y es una de las vías más claras para progresar en el taller.
Conviene saber
La sierra hace los cortes rectos y puede abrir huecos de lados rectos por penetración; los cantos perfilados de fregadero, las curvas y las esquinas interiores cerradas pasan a la fresadora CNC o al chorro de agua, en los talleres que lo tienen.
El verdadero valor está en el acomodo de piezas: distribuirlas sobre una foto de la losa real para coordinar las vetas y evitar defectos antes de hacer un solo corte.
Un cabezal inclinable de 5 ejes justifica su inversión en islas con paneles en cascada y cantos recrecidos a inglete, porque corta el inglete de 45 grados directamente, sin enviarlo a otra máquina.
Entre las sierras conocidas están las Park Industries, fabricadas en EE. UU., junto con las importadas de Italia de GMM, Sasso, Denver, Achilli y Prussiani.
Cualquiera puede ejecutar un archivo de corte ajeno; quien programa los cortes e interpreta la piedra es quien ahorra material y evita problemas de instalación.
Marcas y modelos que escucharás
Park IndustriesFabricada en EE. UU., la más común
GMMBrio
Sasso
Denver
Achilli
Prussiani
Una sierra de puente: el disco recorre la viga superior mientras la losa descansa plana sobre la mesa
Corte
Chorro de agua CNC
En menos talleres, normalmente los más grandesFlow · OMAX · WARDJet · Techni Waterjet›
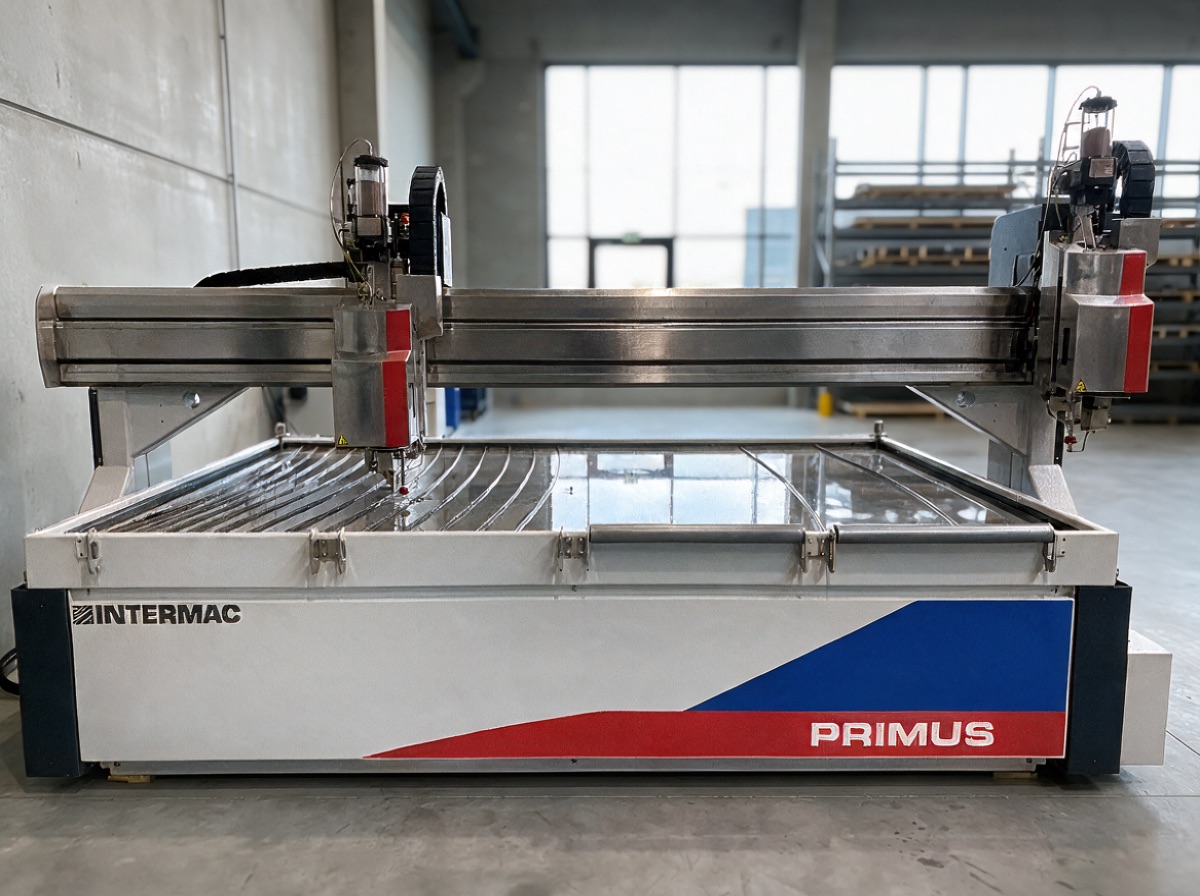
El corte de piedra por chorro de agua usa agua a alta presión y granate abrasivo en lugar de un disco giratorio, y la máquina que lo realiza es una cortadora CNC por chorro de agua. Como la «herramienta» de corte es un chorro delgado como un lápiz, puede doblar esquinas, formar radios interiores pequeños y cortar formas a las que un disco físicamente no llega. En un taller de cubiertas resulta útil para lo que le cuesta a una sierra de puente: aberturas de fregadero y parrilla, islas curvas, incrustaciones y patrones detallados.
Su función
Aberturas, curvas e incrustaciones a las que no llega una sierra
Cómo
Agua a alta presión más granate abrasivo, sin disco
Funciona en húmedo
Sí
En el proceso
Abertura inicial; después la fresadora hace el acabado
Quién lo opera
La opera un operador de corte por chorro de agua
Cómo corta el chorro
Una bomba presuriza el agua a un nivel extremo y la fuerza a pasar por un orificio diminuto; dentro del cabezal de corte se incorpora granate abrasivo al chorro. Sale un chorro rápido y concentrado que erosiona la piedra hasta atravesarla.
Corta granito, cuarzo, cuarcita, mármol o porcelanato
El corte estrecho permite radios interiores mucho menores que una sierra, sin sobrecorte en la esquina interior
Se usa para una esquina interior cerrada, una curva amplia, un orificio con forma de cerradura o una incrustación decorativa de una piedra dentro de otra
Una sierra de puente corta rápido en línea recta; el chorro de agua corta casi cualquier forma 2D, pero más despacio
Dónde encaja en el proceso
Las medidas de campo vienen del trabajo de plantillas; se dibuja el programa y se acomodan las piezas sobre la losa, a menudo sobre una foto de la losa real para evitar grietas y ubicar las vetas donde las verá el cliente. Después se realiza el corte.
En muchos talleres modernos, el chorro de agua hace la abertura inicial y luego la fresadora CNC perfila y pule el canto
La ventaja del chorro de agua está en las aberturas y las formas; la de la fresadora, en el perfil del canto y el pulido
Saber qué máquina debe trabajar cada parte de una pieza es parte importante de la habilidad del operador
La máquina híbrida sawjet
Una combinación muy común que conviene conocer es la sawjet: una sola máquina de puente con disco de sierra y cabezal de chorro de agua.
El disco hace rápidamente los cortes rectos largos; el chorro resuelve esquinas, curvas y aberturas sin mover la losa a una segunda mesa
Suele ser la solución para un taller que quiere cortar por chorro de agua sin renunciar a la velocidad de la sierra
Park Industries y BACA Systems fabrican máquinas sawjet para el sector de cubiertas; Flow, OMAX, WARDJet y Techni Waterjet provienen del sector industrial más amplio del corte por chorro de agua
Quién lo opera y cómo progresar
El equipo se ha vuelto confiable, pero operarlo bien sigue siendo un oficio; por eso se dice que la máquina y el operador son dos cosas distintas. Como menos talleres tienen una máquina dedicada de chorro de agua, escasean los operadores que realmente la conocen, y esa experiencia es muy transferible.
Gestiona la alimentación de granate y mantiene el orificio y el tubo mezclador dentro de especificación: son piezas de desgaste que pierden precisión con el uso
Ajusta la velocidad de corte al material y al espesor; las losas suelen ser de 2cm y 3cm, y el chorro se comporta de forma distinta al atravesar cada una
Sabe cuándo reducir la velocidad del chorro para obtener un canto limpio y cuándo aumentarla para ahorrar tiempo
Funciona en húmedo, así que manejar el agua y mantener en buen estado el tanque y el sistema de abrasivo es parte de la rutina diaria
Conviene saber
El abrasivo es granate y es un consumible real; el abrasivo y las piezas de desgaste del cabezal representan un gasto continuo, no una compra única.
El orificio y el tubo mezclador se desgastan y cambian el corte del chorro; obtener cantos limpios implica detectar esa pérdida de precisión antes de que aparezca en el trabajo.
El cuarzo y la cuarcita son materiales distintos: cuarzo compuesto frente a piedra natural. El chorro de agua corta ambos, pero el operador ajusta la velocidad y el avance de forma diferente para cada uno.
Muchos talleres combinan el chorro de agua para aberturas y formas con una fresadora CNC para perfilar los cantos, de modo que ambas máquinas se complementan en lugar de competir.
Una sawjet reúne un disco de sierra y un cabezal de chorro de agua en una máquina, normalmente sobre un único puente, aunque algunos diseños montan el cabezal en un brazo robótico. Así, muchos talleres pueden hacer curvas y aberturas sin renunciar a la velocidad de la sierra en cortes rectos.
Marcas y modelos que escucharás
Flow
OMAX
WARDJet
Techni Waterjet
Una máquina de corte por chorro de agua Intermac: un chorro de agua y abrasivo a alta presión corta curvas que un disco no puede hacer
Corte
Sawjet
Talleres que quieren ambos tipos de corte sin comprar dos máquinasPark Industries · BACA Systems · Prussiani · GMM›
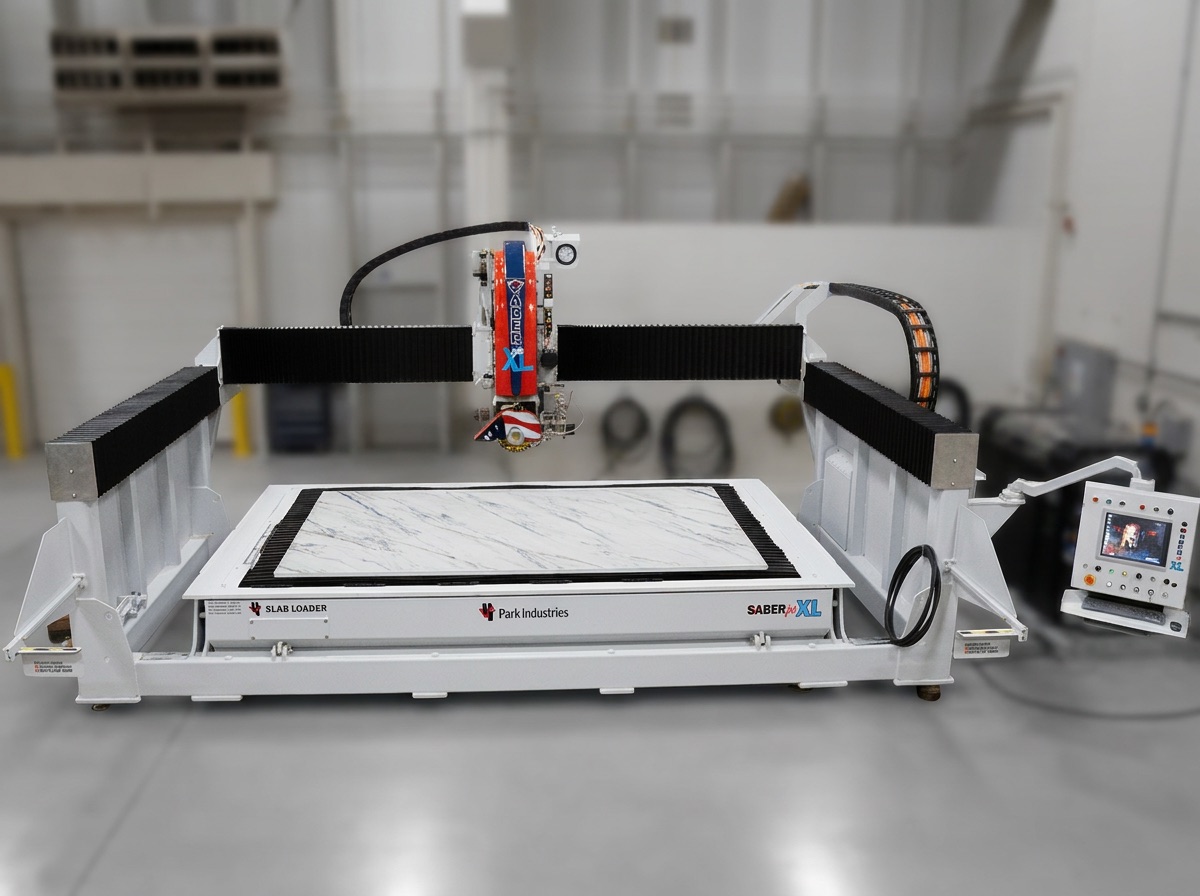
Una sawjet es una sola máquina de corte CNC que lleva un disco de sierra circular y un cabezal de chorro de agua abrasivo, de modo que realiza tanto cortes rectos con disco como cortes curvos o aberturas interiores. La mayoría usa un puente o pórtico; algunas, como las de BACA, usan un brazo robótico. Se corta la losa a medida con el disco y luego el chorro de agua perfora y recorta limpiamente el hueco del fregadero, las esquinas interiores cerradas y las curvas, sin el sobrecorte que deja un disco en las esquinas. Es la herramienta que elige un taller cuando quiere ambas capacidades sin alimentar dos máquinas por separado.
Su función
Cortes rectos y curvos en una máquina
Cómo
Disco de sierra y cabezal de chorro de agua en una máquina
Funciona en húmedo
Sí
En el proceso
Primer corte, después de las plantillas
Quién lo opera
La opera un operador de sierra o de CNC
Cómo corta
La sawjet coloca ambos cabezales sobre el mismo puente, y cada uno hace lo que mejor sabe hacer.
El disco hace a gran velocidad los cortes longitudinales rectos y largos.
Un disco puede penetrar en una losa, pero su diámetro deja un sobrecorte en las esquinas interiores y no puede seguir una curva ni un radio pequeño.
El chorro de agua atraviesa la piedra verticalmente y sigue cualquier curva que dibuje el programa, de modo que las aberturas cerradas y los cantos curvos quedan limpios.
Dónde se ubica
El corte viene después de que el técnico de campo entrega la plantilla digital y alguien programa y acomoda las piezas sobre la losa; el material se corta antes de pasar a la fresadora CNC para el perfilado de cantos y las aberturas finales. La máquina combinada se justifica principalmente por la menor manipulación y el ahorro de espacio.
La losa se coloca una sola vez y ambas operaciones usan el mismo programa y el mismo punto cero.
Las piezas salen cortadas según la geometría programada, listas para la fresadora CNC o para pasar directamente al pulido de cantos.
Evita dos preparaciones, dos oportunidades de agrietar una pieza al trasladarla y dos máquinas ocupando espacio.
Es adecuada para un taller que valora una sola preparación y una menor superficie ocupada; las operaciones más grandes a veces mantienen la sierra y el chorro de agua separados para que cada máquina trabaje continuamente con su propia cola de trabajos.
Sierra frente a chorro de agua
El chorro de agua impulsa agua mezclada con granate abrasivo a muy alta presión a través de una boquilla pequeña; la suspensión abrasiva erosiona la piedra.
Corta limpiamente granito, cuarcita, porcelanato y superficies de cuarzo, sin el despostillado que puede causar un disco en un canto frágil.
Como es estrecho y corta en frío, logra radios interiores pequeños y permite acomodar las piezas muy juntas para ahorrar material en una losa costosa.
La desventaja es la velocidad: en una línea recta larga, el chorro es más lento que el disco y consume granate, un consumible real.
Un buen operador aprovecha cada cabezal: disco para los cortes rectos del perímetro y chorro para las aberturas y curvas.
Quién la opera y cómo progresar
Estas máquinas funcionan con software CAD/CAM, así que la jornada del operador combina programación y manipulación de material: distribuir las piezas sobre una foto o escaneo de la losa real para evitar fisuras y ubicar las vetas, definir los cortes con disco y las trayectorias del chorro, cargar la losa y dejar que trabaje el puente. La mayoría de los cortes se hace en húmedo.
Empieza con la sierra y con la carga y descarga de losas.
Aprende a interpretar una losa y a acomodar las piezas sin desperdiciar material.
Avanza hacia la ejecución de programas de chorro de agua y el ajuste de velocidades de corte.
Es un buen escalón hacia el trabajo CNC completo, porque los hábitos de programación se transfieren directamente a la fresadora.
Conviene saber
Un disco puede penetrar la losa, pero deja sobrecorte en las esquinas interiores; por eso las aberturas cerradas con curvas o radios pequeños corresponden al chorro de agua, no al disco.
El chorro corta con granate abrasivo en el agua, no solo con agua, y ese granate es un costo operativo real que muchos principiantes pasan por alto.
Como ambos cabezales comparten una preparación y un punto cero, las piezas salen de la mesa ya escuadradas entre sí, lo que reduce el retrabajo en la fresadora.
El espesor de las losas suele ser de 2cm o 3cm, y un buen operador ajusta la velocidad del disco y la presión del chorro al material y al espesor.
Acomodar bien las piezas sobre la imagen de la losa real es donde el operador ahorra dinero de verdad al taller, al evitar fisuras y alinear las vetas antes de hacer un solo corte.
Marcas y modelos que escucharás
Park IndustriesSABERjet
BACA Systemsrobótica
Prussiani
GMM
Término del oficio. «Sawjet» es una expresión de los talleres de EE. UU. que casi nadie fuera del oficio busca; precisamente por eso, usarla bien demuestra que conoces el taller.
Una sawjet: un disco de sierra y un cabezal de chorro de agua sobre un mismo puente, encima de una losa cargada
Mecanizado
Fresadora CNC / centro de mecanizado
Común en talleres de producciónPark Industries · Northwood · Breton · Intermac · CMS/Brembana · Sasso›
Una máquina CNC para piedra —un centro de mecanizado controlado por computadora— toma una pieza cortada en bruto y hace el trabajo preciso: perfilar y pulir cantos, perforar orificios para llaves, recortar aberturas de fregadero y parrilla, y mecanizar ranuras de escurridor. Trabaja con un programa creado a partir de la plantilla digital y sujeta la pieza sobre ventosas de vacío mientras un husillo giratorio cambia herramientas y sigue la trayectoria. En muchos talleres suele ser la máquina con mayor actividad.
Su función
Cantos, orificios, aberturas y ranuras de escurridor
Cómo
El husillo cambia herramientas y sigue una trayectoria programada
Funciona en húmedo
Sí
En el proceso
Después del corte inicial de la sierra de puente
Sujeción mediante
Ventosas de vacío
Quién lo opera
La opera el operador de máquina
Qué hace
Hace casi todo lo necesario para convertir una pieza en bruto en una cubierta con apariencia terminada, y luego la pule. Es una máquina de trabajo en húmedo: el agua llega a las herramientas para enfriarlas y reducir el polvo, normalmente junto con extracción. Esa mezcla de agua pulverizada y lodo es parte de la práctica normal del taller.
Realiza el perfil del canto: suavizado, redondo, conopial y a inglete
Perfora los orificios de la llave y el dispensador de jabón
Penetra y corta las aberturas del fregadero y la parrilla
Mecaniza esquinas con radio; en trabajos con fregadero de frente expuesto o escurridor, corta las ranuras y los rebordes visibles
Hace pasadas de pulido con muelas cada vez más finas hasta que el canto brilla
Dónde se ubica
Un equipo hace las plantillas en campo; alguien en el taller las convierte en un programa y acomoda las piezas sobre la losa; luego la sierra de puente corta las piezas en bruto a una medida aproximada. Esas piezas llegan al CNC. En muchos talleres suele ser la máquina con mayor actividad.
3 ejes frente a 5 ejes
La piedra se sujeta sobre ventosas o una bancada de vacío: copas con superficie de goma colocadas bajo la pieza para que la máquina pueda elevarse en el extremo más alejado sin que se mueva la pieza. Colocarlas fuera de la trayectoria de la herramienta y nunca debajo de una abertura que se desprenderá es una habilidad real; hacerlo mal puede romper una pieza o provocar una colisión de la herramienta. La mayoría de los talleres que trabajan cuarzo y piedra natural de 2cm y 3cm depende mucho de esta máquina, porque su repetibilidad supera el fresado manual de cada canto.
La máquina de 3 ejes mueve el husillo en X, Y y Z, y cubre la mayoría de los trabajos de cubiertas planas
La de 5 ejes inclina y gira el cabezal para cantos a inglete, rebordes inclinados de fregaderos bajo cubierta y cualquier perfil que no sea vertical; hace en una sola preparación lo que una de 3 ejes tendría que resolver con varios volteos y acabado manual
Quién lo opera y cómo progresar
«Operador de máquina» en el CNC es el título más impreciso del oficio. En un extremo significa un verdadero programador que interpreta la plantilla, crea el programa y acomoda las piezas, y elige herramientas, avances y velocidades. En el otro, es alguien que carga una pieza ya distribuida, coloca las ventosas y pulsa inicio de ciclo mientras la oficina escribe los programas. A ambos se les llama operador, así que la verdadera pregunta en cualquier oferta es quién escribe los programas y quién solo los ejecuta. Los operadores que saben programar son aquellos por los que un taller lucha para conservarlos.
Inicio: cargar, colocar ventosas, cambiar herramientas gastadas y observar los ciclos para detectar una herramienta que arrastra o una pieza que vibra
Después: editar un programa en la máquina, ajustar una compensación, corregir una pasada de pulido que deja poco brillo y cambiar el orden de los cortes para mantener apoyada una esquina frágil hasta el final
Más adelante: acomodar trabajos completos para ahorrar material y evitar fisuras, ajustar avances y velocidades según el material y crear programas de ingletes y escurridores que quien solo carga la máquina nunca modifica
Conviene saber
La colocación de las ventosas es fundamental: si una queda donde se desprenderá una abertura, puede producirse una colisión de la herramienta o romperse la pieza; mantener despejada la trayectoria importa tanto como ejecutarla.
Los 3 ejes resuelven cubiertas planas y cantos habituales; los 5 ejes se justifican con recrecidos a inglete y rebordes inclinados de fregaderos bajo cubierta que una máquina de 3 ejes solo puede resolver con volteos adicionales y trabajo manual.
El cuarzo, el mármol y la cuarcita se cortan de forma distinta: los avances, velocidades y herramientas que dan un pulido espejo en uno pueden quemar o despostillar otro. Por eso el conocimiento del material distingue a los operadores de quienes solo cargan la máquina.
El CNC trabaja en húmedo: aplicar agua a las herramientas es la práctica normal y permite que duren las herramientas diamantadas y que el corte quede limpio.
Cuando una oferta dice «operador de máquina», pregunta siempre quién escribe los programas: esa respuesta revela si es un puesto especializado o uno de cargar e iniciar el ciclo.
Marcas y modelos que escucharás
Park IndustriesTITAN, SPARTAN
Northwood
BretonContour
IntermacMaster
CMS/Brembana
Sasso
Acabado
Pulidora de cantos / en línea
Común en talleres de producciónPark Industries · Comandulli · Marmo Meccanica · Sasso · Achilli›
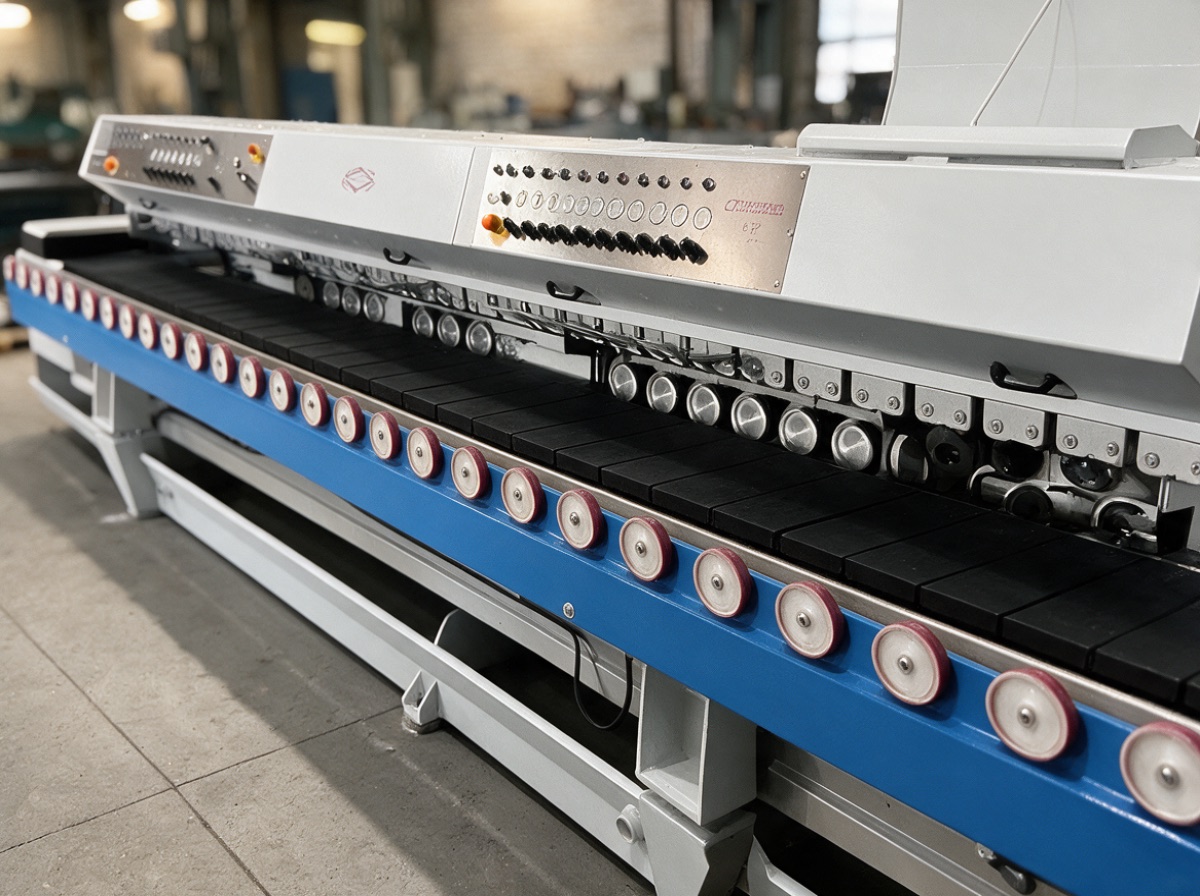
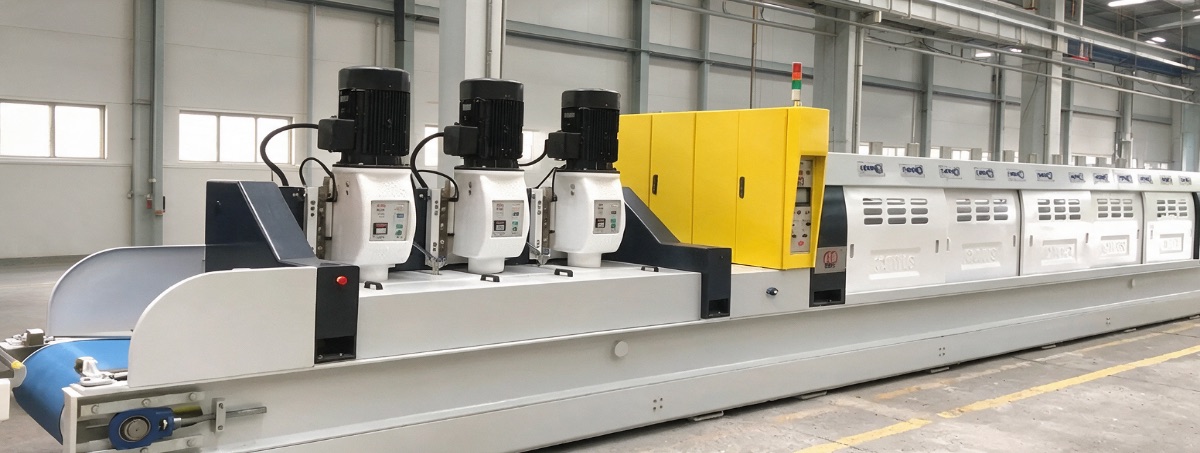
Una pulidora de cantos en línea hace pasar un tramo recto de cubierta frente a una hilera de muelas diamantadas giratorias y lo entrega por el otro extremo con el canto terminado y pulido. Automatiza la secuencia de desbaste y pulido que un fabricante haría a mano, y se justifica en tramos largos y rectos donde el trabajo manual consumiría horas.
Su función
Pule cantos largos y rectos de cubiertas
Cómo
Hilera de muelas diamantadas giratorias, de gruesas a finas
Funciona en húmedo
Sí
En el proceso
Acabado, después de la sierra y el CNC
Quién lo opera
La opera un pulidor manual
Cómo funciona
Imagina un transportador con varios cabezales de herramientas montados sobre él. La pieza de losa avanza sobre una banda o almohadillas motorizadas, sujeta a escuadra contra una guía, a una velocidad de avance definida. El agua baña cada cabezal para enfriar el diamante y retirar el lodo: trabajo normal de piedra en húmedo.
Una serie de muelas diamantadas superiores pasa de grano grueso a fino
Los primeros cabezales retiran material y definen la forma del canto
Los cabezales intermedios la refinan
Los últimos cabezales producen el brillo con muelas de pulido de liga de resina
El perfil —redondeado pequeño, medio redondo, recto suavizado o biselado— depende de las muelas perfiladas montadas en los cabezales y de cómo estén acondicionadas
Dónde encaja en el proceso
El pulido de cantos es una etapa de acabado: la pieza ya se cortó a medida en la sierra de puente y las aberturas y esquinas interiores ya se trabajaron en la fresadora CNC. La pulidora en línea solo hace los cantos exteriores rectos; libera al equipo del metraje lineal repetitivo y deja a una persona la geometría que requiere criterio.
No puede llegar a una esquina interior
No puede seguir un canto curvo en planta
No puede perfilar alrededor de una abertura
Esos detalles se siguen terminando a mano o con un cabezal de perfilado de cantos CNC
Gran ventaja en una isla con cuatro lados largos y rectos; menor en una pieza compleja con curvas y retornos
Básica frente a programable
Estas máquinas varían mucho. El espesor también forma parte de la preparación: un taller que trabaja material de 2cm y 3cm ajusta los cabezales según el material que alimenta.
Una pulidora en línea básica hace un canto plano y deja las aristas superior e inferior sin terminar para que el operador las suavice
Una máquina más completa añade cabezales de biselado que suavizan las aristas superior e inferior en la misma pasada
Las líneas de gama alta son, en la práctica, programables: se elige un perfil, se ajusta el espesor y los cabezales se posicionan solos
El cuarzo es un material compuesto de comportamiento predecible; la cuarcita es piedra natural con un grano más duro y variable
Un buen operador ajusta la velocidad de avance y evalúa el pulido al salir del último cabezal, en lugar de confiar en un solo ajuste
Quién lo opera y cómo progresar
El grado de automatización de los cantos dice mucho sobre las habilidades del equipo. Un taller que pasa todos los cantos rectos por una pulidora en línea es rápido y uniforme, pero su personal puede haber dedicado menos tiempo a desarrollar la sensibilidad para igualar un canto pulido a mano. Un taller que termina más cantos a mano suele tener mayor dominio del acabado: alguien capaz de integrar un retorno pulido manualmente con un tramo pulido a máquina para que la junta no se note, o de recuperar un canto defectuoso sin rehacerlo. Aprender a operar la pulidora en línea es rápido; aprender a hacer un canto manual indistinguible del de la máquina lleva años, y esa habilidad te vuelve difícil de reemplazar.
Conviene saber
La pulidora en línea solo hace cantos exteriores rectos; las esquinas interiores, curvas y zonas alrededor de aberturas se siguen terminando a mano o en el CNC.
El perfil está en las muelas, no en la máquina: los cabezales diamantados de grueso a fino dan forma y pulen en una pasada, y los últimos cabezales de resina producen el brillo.
El cuarzo y la cuarcita no son el mismo material: el cuarzo compuesto se pule de forma predecible, mientras que la cuarcita natural tiene un grano más duro y variable; por eso el operador ajusta el avance y evalúa el canto.
Bañar los cabezales con agua es una práctica normal del trabajo en húmedo; enfría el diamante y elimina el lodo para que las muelas corten limpiamente.
Un taller que termina más cantos a mano suele tener mayor dominio del acabado; operar la máquina es fácil, igualarla a mano es la habilidad que lleva años.
Marcas y modelos que escucharás
Park IndustriesFASTBACK
ComandulliSpeedy
Marmo Meccanica
Sasso
Achilli
Una pulidora de cantos en línea, con muelas diamantadas trabajando el canto de una losa bajo agua
Preparación
Línea de calibrado y acabado superficial
Talleres grandes y plantas de losas, no talleres habitualesBreton · Pedrini · Simec · Barsanti Macchine›
Una línea de calibrado y rectificado superficial es una hilera de cabezales de desbaste alimentada por transportador, que lleva una losa en bruto a un espesor uniforme y una cara perfectamente plana. Es una preparación inicial realizada en una planta de losas, una importadora o un gran productor: uniforma cada losa de un lote a un espesor nominal de 2cm o 3cm y una cara plana, dentro de tolerancia, antes de la fabricación. Escucharás el término más de lo que operarás la máquina, porque la mayoría de los talleres compra losas ya calibradas.
Su función
Lleva una losa en bruto a un espesor uniforme y una cara plana
Cómo
Hilera de cabezales de desbaste alimentada por transportador
Funciona en húmedo
Sí
En el proceso
Preparación inicial en la planta de losas
Común en
Plantas de losas y grandes productores, no talleres habituales
Quién lo opera
La operan trabajadores de producción de plantas de losas
Cómo funciona la línea
Una losa avanza sobre un transportador bajo una hilera de cabezales o husillos, cada uno con un segmento abrasivo o diamantado que rebaja los puntos altos hasta que toda la superficie queda a un mismo espesor.
Los primeros cabezales llevan segmentos de calibrado agresivos que retiran mucho material
Los siguientes pasan a granos más finos y dejan una superficie plana en bruto, lista para trabajos posteriores o para un acabado apomazado o pulido, según la configuración
La losa toma como referencia la bancada y avanza a una velocidad definida, de modo que el resultado es plano y dimensionalmente uniforme dentro de tolerancia
Muchas líneas trabajan en húmedo con agua sobre los cabezales, la práctica habitual para este desbaste
Por qué se calibran las losas
El material en bruto no es perfectamente uniforme, así que la línea lleva todas las losas de un lote al mismo espesor nominal y a un plano uniforme antes del pulido o la fabricación.
Un bloque cortado con telar o hilo produce losas en bruto cuyo espesor varía y que pueden tener marcas de sierra o una cara ligeramente cóncava
Tanto la sierra de puente como el CNC parten de un espesor conocido y uniforme, y el pulido de cantos solo se ve uniforme si la cara de referencia es plana
En la producción de cuarzo y superficies compuestas es todavía más importante: la losa sale de la prensa ligeramente sobredimensionada y la línea establece el espesor final y la superficie calibrada
Dónde encaja en el proceso
Preparación previa, fuera del ciclo diario del taller de plantillas, programación, corte, perfilado, pulido e instalación
La mayoría de los talleres compra losas ya calibradas y pulidas por la cantera, la planta de piedra compuesta o el distribuidor, y nunca usa una de estas líneas
Son máquinas grandes que ocupan un tramo largo del taller y se alimentan mediante grúas puente y equipos de manipulación de losas; por eso se encuentran en plantas de losas, grandes importadores y fabricantes grandes con integración vertical
Lo importante es reconocer el término: describe cómo la losa quedó plana y calibrada antes de llegar a tu sierra
Quién lo opera y cómo progresar
Operar una línea es un trabajo de operador de planta o producción, más orientado a maquinaria pesada y disciplina productiva que al criterio de distribución, cálculo y acabado que se desarrolla en un taller. Conviene saber que existe, pero no es la vía por la que la mayoría entra a fabricar cubiertas.
Cargar y descargar con grúas y pinzas
Vigilar el desgaste de los cabezales y cambiar segmentos abrasivos
Ajustar la velocidad de avance y la presión de los cabezales según el material
Comprobar el espesor con calibradores o instrumentos de medición a la salida de las losas
Conviene saber
Calibrado significa llevado a un espesor real uniforme y un plano llano, de modo que una losa marcada como 2cm tenga realmente un espesor uniforme de 2cm de un canto al otro.
La mayoría de los talleres de fabricación nunca opera una de estas líneas: compra losas que una cantera, planta de piedra compuesta o distribuidor ya calibró y pulió.
Es una línea de cabezales bajo la que pasa una losa sobre un transportador; comienza con grano grueso para retirar material y pasa a granos más finos, normalmente trabajando en húmedo.
Es preparación previa del material, no parte del ciclo del taller de plantillas, corte, perfilado, pulido e instalación.
El cuarzo y otras superficies compuestas salen de la prensa ligeramente sobredimensionados; el calibrado establece su espesor final y su cara plana.
Marcas y modelos que escucharás
Breton
Pedrini
Simec
Barsanti Macchine
Una línea de calibrado llevando una losa a un espesor uniforme
Acabado
Herramientas manuales y de acabado en húmedo
En todos los talleres y camionesAlpha Professional Tools · Makita · Flex · Diarex · Metabo · Weha›
Esta familia de herramientas portátiles termina lo que empiezan las grandes máquinas: pulidoras en húmedo con discos diamantados, esmeriladoras angulares, brocas sacanúcleos y sierras copa diamantadas, pequeñas fresadoras manuales y muelas de perfilado, junto con la extracción de polvo que las acompaña. Casi todo se trabaja en húmedo, con agua sobre la piedra para enfriar las herramientas diamantadas y reducir el polvo. Una sierra de puente y un CNC pueden mecanizar un tramo recto o una abertura repetible, pero una persona con una pulidora en húmedo es quien hace que una esquina interior, una junta y un orificio de llave queden bien.
Las usan los fabricantes y las cuadrillas de instalación
Cómo pulir cantos de granito a mano
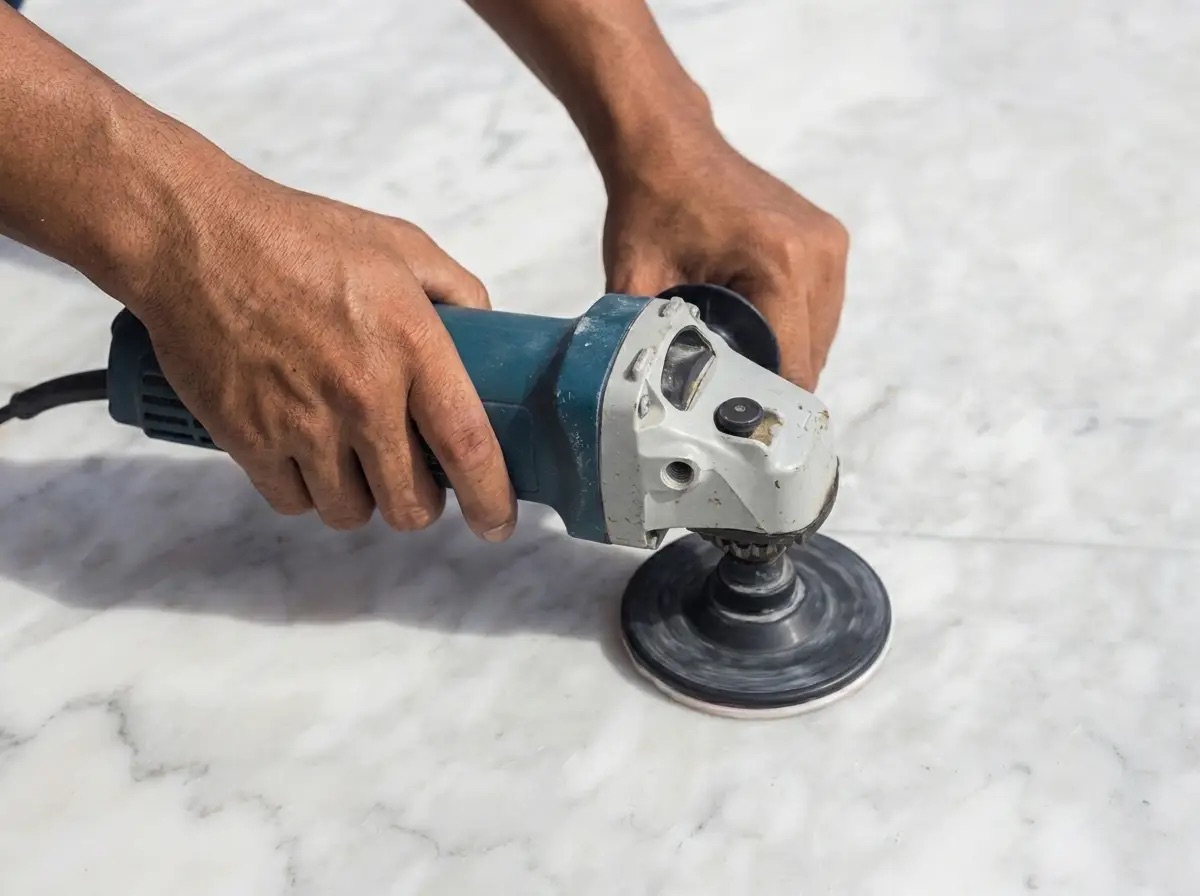
La herramienta principal es la pulidora en húmedo de velocidad variable: una herramienta angular, similar a una esmeriladora, con suministro de agua por el centro hasta un plato de sujeción de gancho y bucle. Se usa una progresión de discos diamantados para devolver a la piedra el mismo brillo que tiene la cara de la losa acabada en fábrica.
Empieza con grano grueso y pasa progresivamente a granos más finos hasta igualar la cara acabada en fábrica
Una secuencia común en húmedo tiene siete pasos: 50, 100, 200, 400, 800, 1500, 3000; a menudo termina con un abrillantado
En granito o cuarcita se busca un brillo intenso; en un acabado apomazado o tipo cuero se iguala una superficie más suave y de poco brillo
La velocidad variable importa: reduce la velocidad para discos finos y cantos delicados, y auméntala para retirar material
La esmeriladora y los orificios
Junto a la pulidora está la esmeriladora angular, usada en seco o en húmedo con un disco diamantado turbo o segmentado para trabajos rápidos y agresivos: recortar un voladizo, rebajar un punto alto o hacer un corte de alivio antes del acabado en húmedo. Requiere pulso firme y castiga el descuido, así que los principiantes dedican bastante tiempo a esta herramienta antes de tocar un canto terminado.
Los orificios de la llave y del dispensador de jabón se cortan con brocas sacanúcleos o sierras copa diamantadas en un taladro apto para trabajo en húmedo
Perfora en húmedo, a menudo empezando con una ligera inclinación para que la broca no se desvíe, y después llévala a la vertical
El desprendimiento de material en la cara inferior es un error típico del principiante: reduce la presión cuando la broca atraviese la pieza o termina la perforación desde abajo
Cantos a mano
Las fresadoras manuales y muelas de perfilado dan forma y retocan un canto. Un perfil —canto suavizado, biselado, redondo o conopial— puede cortarse en el CNC en un tramo largo y recto, pero la fresadora y la muela diamantada perfilada continúan ese mismo perfil alrededor de un radio, hacia una esquina o a través de una junta, para que el canto se perciba como una línea continua. Es verdadera habilidad manual: igualar al tacto un perfil mecanizado para que el cliente pueda pasar un dedo por la unión sin notarla. Las mismas herramientas sirven para reparar y retocar un despostillado durante la instalación.
Polvo, agua y progreso profesional
La extracción de polvo completa el equipo. La mayoría de este trabajo se hace en húmedo porque el agua enfría los diamantes —prolonga la vida de las herramientas y mejora el corte— y reduce el polvo, tanto en el taller como en la cocina de un cliente el día de instalación.
Taller: las líneas de agua llegan a las herramientas y el lodo drena a un sistema de sedimentación
Campo: un sistema de trabajo en húmedo o una esmeriladora con guarda de extracción y aspiradora
La progresión empieza con la esmeriladora y los cortes iniciales, sigue con la perforación y el pulido de caras planas, y termina con los acabados —juntas, esquinas interiores y cantos terminados— de los que se encarga un fabricante principal, porque cualquier error se verá en la cubierta del cliente
Conviene saber
El pulido es una progresión de granos, no una sola pasada: si omites un paso, aparecerán marcas circulares y zonas opacas cuando se seque el agua de la piedra.
A menudo se recrece el canto expuesto de una losa de 2cm para que parezca de 3cm, pegando una tira por debajo; disimular esa junta a mano es una habilidad fundamental de acabado.
El cuarzo y la cuarcita no son el mismo material ni se terminan igual: el cuarzo es una superficie compuesta fabricada que puede quemarse o decolorarse si una esmeriladora en seco la calienta demasiado, mientras que la cuarcita es una piedra natural que admite un pulido intenso.
El trabajo en húmedo se realiza principalmente para enfriar los diamantes y limpiar el corte; un disco o una broca sacanúcleos usados en seco se embotan, dejan de cortar y se deterioran rápidamente.
Evalúa un canto terminado como lo hará el cliente: pasa un dedo sin guante por la junta y el perfil; si puedes sentir la unión, aún no está terminado.
Marcas y modelos que escucharás
Alpha Professional Toolspulidoras y discos
Makita
Flex
Diarexbrocas sacanúcleos y discos
Metabo
Weha
Un fabricante puliendo piedra a mano con una pulidora en húmedo de velocidad variable
En obra
Alineador de juntas
En todos los camiones de instalaciónOmni Cubed · Abaco · Weha · Integra Adhesives›
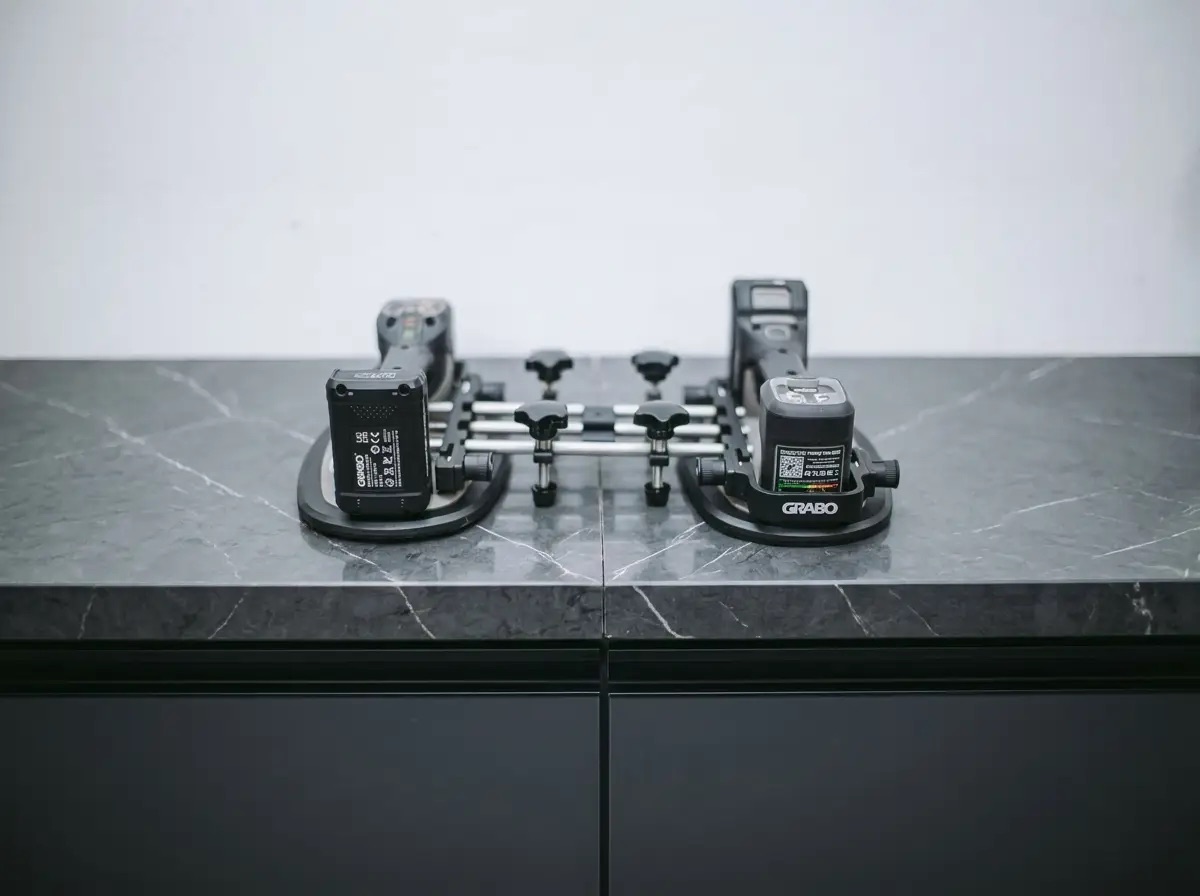
Un alineador de juntas es la herramienta de sujeción en obra que une dos piezas de piedra por la junta y las mantiene perfectamente niveladas mientras cura el adhesivo. Las ventosas sujetan cada losa, un mecanismo roscado acerca los cantos y la mayoría de los modelos modernos también sube o baja una superficie para dejar la junta al ras, sin desnivel. Es la diferencia entre una junta que se siente con la uña y otra que el cliente nunca nota. Suele venderse como alineador de juntas de granito, pero la misma herramienta funciona igual en cuarzo.
Su función
Acercar dos piezas de piedra y mantenerlas al ras
Cómo
Ventosas, mecanismo roscado de tracción y tornillos de nivelación
Funciona en húmedo
No
En el proceso
Día de instalación, en la cocina de la obra
Lo opera
La cuadrilla de instalación
Acercar y nivelar
El alineador hace dos trabajos: acercar y nivelar. Los principiantes suelen pensar solo en acercar.
Acercar es la parte fácil: la varilla roscada o el mecanismo de trinquete cierra la separación y expulsa adhesivo para que la junta se vea como una línea muy fina.
Nivelar es la parte más difícil: evitar que un lado sobresalga del otro. Incluso losas de 2cm o 3cm cortadas en la misma sierra pueden quedar a alturas distintas sobre gabinetes desnivelados, y una junta que se engancha con la uña es una futura visita por reclamación.
Los mejores alineadores tienen ajuste vertical independiente en cada ventosa, para llevar una pieza al mismo plano que la contigua antes de que fragüe el adhesivo.
En piedra con mucho movimiento visual o un patrón marcado, también hay que alinear las vetas y el color a través de la junta: lograr al mismo tiempo una unión cerrada, al ras y bien coordinada requiere verdadera habilidad manual.
El día de instalación
Cuando aparece el alineador de juntas, ya se tomó la plantilla de campo, se cortaron las piezas en la sierra de puente, se perfilaron en el CNC y se pulieron los cantos; la cuadrilla está presentando en seco dos secciones que se unen en una junta. Es una herramienta del día de instalación, no una máquina de taller. La secuencia es:
Limpia y seca ambos cantos; después aplica el adhesivo de juntas del color adecuado.
Coloca las ventosas en cada pieza y bombéalas para que sujeten.
Acciona el mecanismo de tracción para cerrar la separación y los tornillos de nivelación para llevar ambas superficies a un mismo plano.
Mantén la sujeción, retira y perfila el exceso de adhesivo, deja que fragüe, suelta las ventosas y continúa.
Una buena cuadrilla hace que parezca rápido porque lo ha hecho mil veces.
Tipos de alineadores
Hay varios tipos de alineadores, y los talleres los combinan con el resto del equipo de instalación.
Los más sencillos son dos ventosas con un tornillo que las acerca: ligeros, económicos y adecuados para una junta corta.
Los modelos de uso intensivo añaden nivelación y mayor alcance para abarcar un inglete ancho o una junta de isla.
El vacío puede generarse con bomba manual o, en algunos equipos, motorizada; las ventosas son piezas de desgaste que deben mantenerse limpias y comprobarse antes de confiar en su agarre sobre un voladizo.
Combínalo con calzas de nivelación bajo los gabinetes, una regla sobre la junta y un adhesivo de dos componentes mezclado y teñido para igualar la piedra. El alineador mantiene la geometría; el adhesivo mantiene la unión.
Quién lo opera y cómo progresar
La progresión de habilidades aquí es corta, pero real.
En tus primeras instalaciones usarás el alineador bajo supervisión: aprenderás cuánto bombear el vacío, cuánto cerrar antes de expulsar demasiado adhesivo y cómo evaluar la junta con los dedos y luz rasante, no solo con los ojos.
En una temporada, la mayoría de los instaladores domina la junta por completo: elegir su ubicación desde la etapa de plantillas para colocarla en un lugar favorable, preparar los cantos para que encajen limpiamente y nivelar al tacto.
Una junta limpia, plana y cerrada es una de las señales más claras de una cuadrilla que sabe lo que hace; es gran parte de lo que distingue el trabajo terminado de un fabricante del de un aficionado.
Conviene saber
El desnivel —un lado más alto que el otro— es lo que realmente nota el cliente; por eso nivelar la junta importa tanto como cerrar la separación.
La ubicación de una junta de cubierta se planifica al hacer las plantillas y se define en la distribución del taller, no se improvisa al instalar. Una junta en una esquina interior o sobre una fila de gabinetes es mucho más fácil de disimular y apoyar que una sobre una isla ancha y abierta. Una junta sobre el hueco del lavavajillas es discreta, pero carece de apoyo, así que necesita un riel o una ménsula debajo.
Las ventosas son piezas de desgaste: mantenlas limpias y comprueba su agarre antes de confiar en ellas, porque una ventosa que se suelta sobre un voladizo puede agrietar una pieza.
Elige un adhesivo de juntas adecuado para la piedra: de dos componentes, mezclado y teñido al color, para que la junta curada se vea como una línea fina y no como una franja oscura.
Trabaja el exceso de adhesivo mientras esté fresco y deja que fragüe por completo antes de soltar las ventosas; soltarlas antes de tiempo puede convertir una junta al ras en una junta con desnivel.
Marcas y modelos que escucharás
Omni Cubed
Abacoalineador de juntas Easy Work
Weha
Integra Adhesivesadhesivos de juntas, no alineadores
Un alineador de juntas: ventosas y varillas roscadas que acercan dos piezas y las dejan al ras en la junta
Sistema del taller
Recuperación de agua y manejo de lodos
En casi todos los talleres que trabajan en húmedoWater Treatment Solutions · Ecogreen · Sludgehog, o una fosa de sedimentación construida por el taller›
Casi todas las máquinas del taller trabajan en húmedo: la sierra, el CNC y las pulidoras manuales aplican abundante agua a la piedra para enfriar las herramientas y reducir el polvo. La recuperación de agua es el sistema que recoge esa agua y el lodo fino de piedra que transporta, separa los sólidos y, en la mayoría de los talleres, devuelve el agua limpia a las máquinas. Es el servicio discreto que permite trabajar en húmedo todo el día sin inundar el piso ni llenar un desagüe de lodo.
Su función
Recoge el agua del corte en húmedo, separa los sólidos y la recicla
Cómo
Tanques y fosas de sedimentación, a menudo con filtro prensa
Lodo de piedra
No puede ir al desagüe; se endurece como roca
En el proceso
Servicio de apoyo detrás de cada máquina que trabaja en húmedo
Quién lo opera
Todos ayudan a mantenerlo funcionando
Cómo funciona el circuito
Cortar y desbastar piedra en húmedo produce un flujo continuo de agua gris y arenosa: agua con partículas finas de piedra en suspensión, conocida en el oficio como lodo. Ese lodo no puede simplemente ir al desagüe: se asienta formando un sedimento duro como roca que obstruye las tuberías, y la mayoría de las autoridades de alcantarillado no lo acepta. Por eso, un taller que trabaja en húmedo debe transportar agua de entrada y salida constantemente o cerrar el circuito con un sistema de recuperación:
Las máquinas desaguan hacia un canal o una fosa en el piso
El agua se bombea a través del equipo de recuperación
Se separan los sólidos
El agua limpia vuelve a un tanque de almacenamiento del que las máquinas la toman otra vez
Sedimentación frente a filtro prensa
Hay dos métodos comunes, y los talleres suelen combinarlos:
Sistema de sedimentación (la versión sencilla): fosas o tanques donde el agua disminuye su velocidad lo suficiente para que se asienten las partículas pesadas de piedra, normalmente con ayuda de un floculante, un producto químico dosificado para agrupar las partículas más finas y hacer que también se asienten. El agua clarificada de la parte superior se recicla; el lodo del fondo se retira periódicamente con pala o bomba.
Filtro prensa (la versión automatizada): comprime el lodo recogido entre placas hasta formar tortas secas que pueden apilarse y desecharse en un contenedor, y devuelve agua aún más limpia al circuito.
Los talleres grandes usan un sistema completo de clarificador y prensa; los pequeños usan tanques de sedimentación y retiran el lodo de la fosa con pala.
Dónde se ubica
Esto es infraestructura del taller, no una máquina en la que se fabrica, pero está detrás de cada referencia al trabajo en húmedo de la sierra, el CNC y las pulidoras, y existe en casi todos los talleres que cortan piedra. Funciona en segundo plano, así que los principiantes rara vez piensan en él hasta que se obstruye o el agua reciclada acumula tantas partículas finas que deja de enfriar bien las herramientas y empieza a dejar una película sobre la piedra terminada. Un sistema descuidado ensucia silenciosamente herramientas y acabados de todas las máquinas a la vez; por eso mantener la sedimentación funcionando y el agua razonablemente limpia ayuda a que el taller siga siendo productivo.
Lo que debe recordar quien aprende
El lodo no es solo agua sucia: implica una responsabilidad de disposición
Hay que retirar las partículas finas o arruinan el acabado
Mantener en buen estado la recuperación —limpiar la fosa, dosificar floculante y vaciar la prensa— es un trabajo poco vistoso que permite que todas las demás máquinas corten limpiamente
Es la parte práctica y real de decir «trabajamos en húmedo»: el agua enfría los diamantes y reduce el polvo, y el sistema de recuperación hace viable trabajar así todo el día
Conviene saber
El lodo de piedra no puede ir a un desagüe normal: se asienta formando un sedimento duro como concreto que obstruye las tuberías; por eso un taller que trabaja en húmedo recicla el agua en lugar de verterla.
Se dosifica un floculante en los tanques de sedimentación para agrupar las partículas más finas de piedra y hacer que se asienten; el agua clarificada de arriba vuelve a las máquinas.
Un filtro prensa comprime el lodo recogido en tortas secas y apilables que pueden desecharse en un contenedor, y devuelve agua más limpia al circuito.
Cuando el agua reciclada acumula demasiadas partículas finas, puede obstruir el suministro, enfriar menos las herramientas y dejar una película en la piedra; mantenerla limpia protege al mismo tiempo el acabado de todas las máquinas.
Es infraestructura de apoyo que nadie nota hasta que se obstruye; precisamente por eso, mantenerla funcionando es una parte discreta de la productividad del taller.
Marcas y modelos que escucharás
Water Treatment Solutions
Ecogreen · Sludgehog, o una fosa de sedimentación construida por el tallerclarificador + filtro prensa